含苯废气怎么处理方法|含苯甲苯二甲苯苯乙烯废气处理案例
案例一:某印刷包装企业苯类废气治理项目
项目背景
某中大型瓦楞纸箱进行包装印刷厂企业主,用液体型uv油墨进行包装印刷厂生产技术,亩产能 5000 万平方和米。进行包装印刷厂时候中溶解的苯、甲苯、二甲苯等有机废气治理擅自清理直接的减排,使得厂界气味强烈,且苯系物浓硫酸氧浓度按照规格(默认浓硫酸氧浓度约 800~1200mg/m³,风口尺寸 20000m³/h),有误合《大气环境被工业废气结合减排规格》(GB 16297-1996)及好地方 VOCs 减排卫生防护距离条件。
废气成分及来源
- 主要成分:苯(15%)、甲苯(35%)、二甲苯(40%)、其他 VOCs(10%)。
- 来源:印刷机油墨槽挥发、烘干工序溶剂蒸发、设备密封不严泄漏。
处理工艺流程
使用 “活性酶类炭吸出 + 空调蒸发器收集 + 离子液体复燃(RCO)” 团体加工过程:
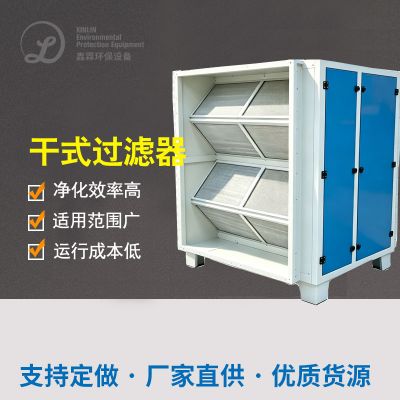
- 预处理:废气经管道收集后,通过初效过滤器去除粉尘及颗粒物,防止堵塞后续设备。
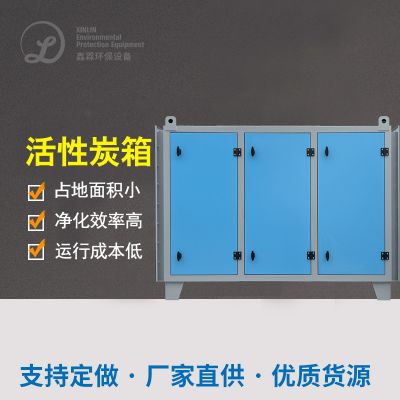
- 活性炭吸附:低浓度废气进入活性炭吸附塔,苯系物被吸附富集,净化后废气(浓度<50mg/m³)达标排放。
- 脱附与冷凝:当活性炭饱和时,用蒸汽脱附,脱附出的高浓度废气(约 5000mg/m³)经冷凝装置,液态苯系物回收至溶剂储罐回用。
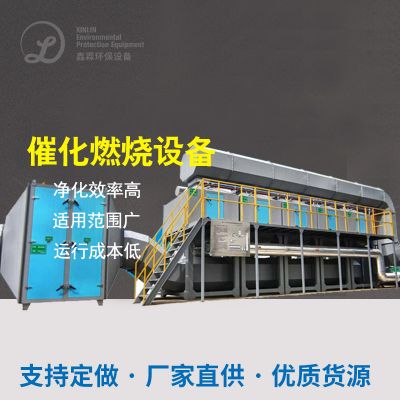
- 催化燃烧:未冷凝的废气进入 RCO 装置,在 250~300℃催化剂作用下,苯系物分解为 CO₂和 H₂O,最终尾气达标排放。
最终效果
- 去除率:苯系物综合去除率>98%,出口浓度<12mg/m³(苯排放限值),甲苯、二甲苯<40mg/m³。
- 经济效益:年回收溶剂约 50 吨,减少原材料采购成本,同时消除厂界异味,周边居民投诉归零。
案例二:某化工中间体生产企业苯废气处理项目
项目背景
某协调化学工业公司生孩子医药业中体,表现釜、水蒸气蒸溜塔等设备在苯系容剂装料、表现、水蒸气蒸溜方式中产生物高渗透压有害气体(苯渗透压 2000~3000mg/m³,风口尺寸 5000m³/h),且含一定量呈酸性有害气体(HCl),可以产生物的存在安全性安全风险分析和安全风险分析。
废气成分及来源
- 主要成分:苯(60%)、氯化氢(5%)、非甲烷总烃(35%)。
- 来源:有机溶剂(苯)的挥发、酸碱反应副产物(HCl)。
处理工艺流程
通过 “碱洗预外理 + 蓄即热式点燃(RTO)+ 余热回收利用利用” 施工工艺:
- 碱洗塔:废气先经 NaOH 溶液洗涤,去除 HCl 等酸性气体,防止设备腐蚀。
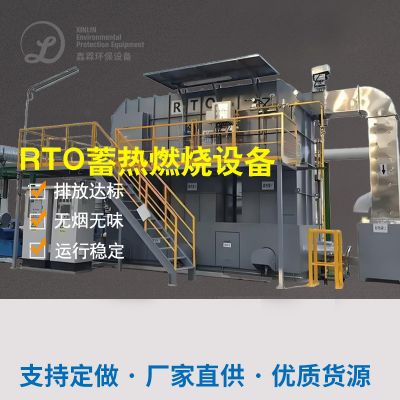
- RTO 焚烧:预处理后的废气进入三室 RTO,在 750~850℃高温下,苯及 VOCs 完全氧化为 CO₂和 H₂O,蓄热陶瓷回收热量,降低能耗。
- 余热利用:焚烧产生的余热用于预热反应釜或发电,减少企业能源消耗。
最终效果
- 去除率:苯去除率>99%,出口浓度<10mg/m³,非甲烷总烃<50mg/m³,满足《石油化学工业污染物排放标准》(GB 31571-2015)。
- 安全性:消除苯蒸气爆炸风险(苯爆炸极限 1.2%~8.0%),废气浓度控制在爆炸下限 25% 以下。
案例三:某汽车涂装线苯系废气净化项目
项目背景
某各类汽车厂表面处理生产车间,中涂和面漆环节施用石油醚型油漆,尾气排放排放物含苯、二甲苯、乙酸乙酯等(苯含量约 300~500mg/m³,风口尺寸 100000m³/h),一种辛苦口尺寸、中低含量排放物,原某一化学活化炭吸附剂生产工艺因进行更换过于频繁地促使电脑运行的高成本、处理利用率不稳定可靠。
废气成分及来源
- 主要成分:苯(10%)、二甲苯(40%)、乙酸乙酯(30%)、丁醇(20%)。
- 来源:涂料喷涂、晾置过程中溶剂挥发。
处理工艺流程
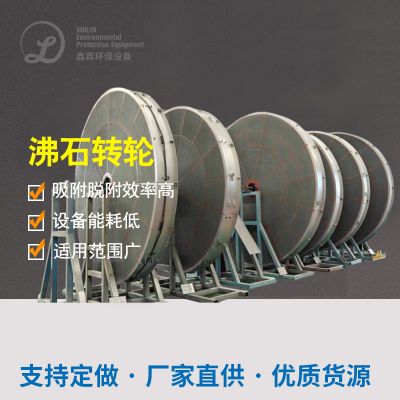
发展为 “沸石转轮精炼 + RTO 填埋” 流程:
- 沸石转轮浓缩:大风量废气通过沸石转轮,苯系物被吸附浓缩,净化后约 90% 风量直接排放,剩余 10% 浓缩废气(浓度提升 8~10 倍,约 3000~5000mg/m³)进入 RTO。
- RTO 焚烧:浓缩废气在 RTO 中高温氧化,沸石转轮采用旋转式设计,实现连续吸附 - 脱附,无需频繁停机更换吸附剂。
最终效果
- 去除率:苯系物总去除率>97%,出口苯浓度<12mg/m³,二甲苯<40mg/m³,满足《大气污染物综合排放标准》及地方汽车涂装行业 VOCs 排放标准。
- 运行成本:相比传统活性炭工艺,吸附剂更换周期延长至 1 年以上,能耗降低 40%,年运行成本下降 60%。
总结
苯类烟气清理需可根据氧浓度、功率及业内性进行的工艺:
- 低浓度大风量(如印刷、涂装):优先采用吸附浓缩(活性炭 / 沸石转轮)+ 焚烧(RCO/RTO)组合工艺,兼顾效率与经济性。
- 高浓度小风量(如化工、制药):可直接冷凝回收溶剂,或结合 RTO 焚烧,同时回收余热。
- 含杂质废气:需预处理(如酸洗、碱洗)去除腐蚀性成分,保障核心设备寿命。
最终效果均能满足国家及地方排放标准,同时实现溶剂回收或能耗节约,兼具环境与经济效益。

 扫一扫添加微信