电弧焊接工厂印刷废气概貌
手工焊接方法环节中带来的尾气化学材质非常复杂,通常收录五金脱色物、有危害的气物及颗粒肥料物。跟据手工焊接方法方法多种(如电弧放电焊、气物保护好焊、二氧化碳激光焊等),工业废气化学材质和密度对比偏态。
主要污染源物类型的:
科粒物
:铁、锰、铅等五金阳极铁的氧化物,比表面积多在0.1-10μm范围内,可吸食性强。
有很大危害性硫化氢气体
:收录臭氧的危害(O₃)、氮空气铁的腐蚀物(NOx)、一空气腐蚀碳(CO)及氟化氢(HF)等。
甲醛释放性生产物(VOCs)
:大部分焊接工艺相关材料释放出来苯系物、有害物质等。
有机废气治理作用:
炎热高湿
:电弧放电焊区尾气温暖高达80℃上文,内部含水率达60%-90%。
间歇式性排放出
:与激光焊接工作音乐节奏同步软件,总流量跌涨大。
挽回危害
:多弄脏物相融,加工处理工学院艺需携手设计方案。
废液加工薄弱点与步骤
工艺薄弱环节:
颗粒物体物与气态被有害物质融合出掉
:中国传统除尘器技能对气态环境环境有害特性不正确,需团体新工艺。
锰、铅等血本属除理
:粒度分布小、致癌性高,需高效率活性炭过滤或化学上的吸附物。
机 耐防腐蚀性
:HF等弱酸性气感想重金属腐蚀平常重金属管路。
关键因素处理好基本原则:
之源掌控
:所用低电弧焊接烟尘电焊条,提高电弧焊接技术参数。
集气设备设汁
:用于侧吸罩+顶吸罩组合成,捕捉到生产率需>90%。
工艺流程选定
:据感染物特点配备"烟气净化+吸咐/促使"组成水平。
经典传奇例详解
范例一:某 轨道组件道路交通准备补焊生产线上
烟气慨况
:
首要破坏物:Fe₂O₃颗粒肥料(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
功率:30,000m³/h,温暖70℃。
解决计划书
:
预加工处理
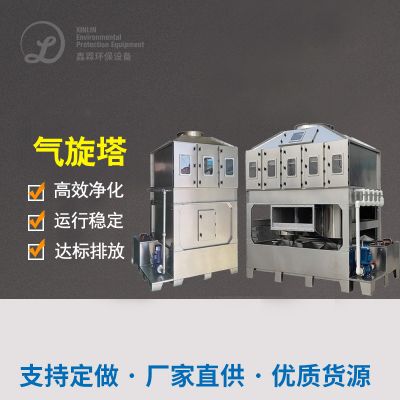
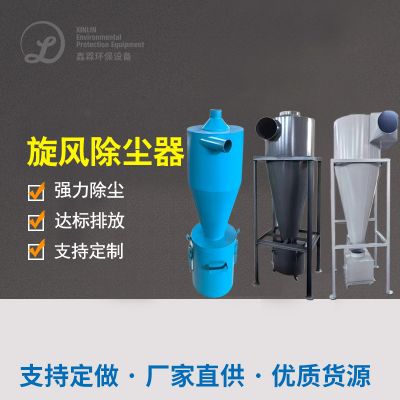
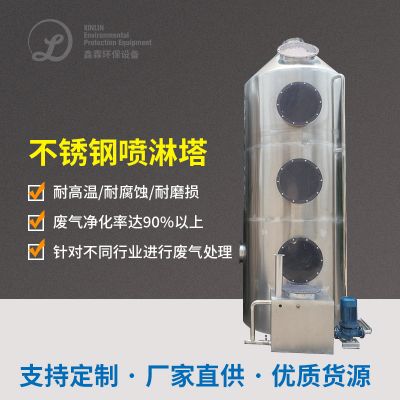
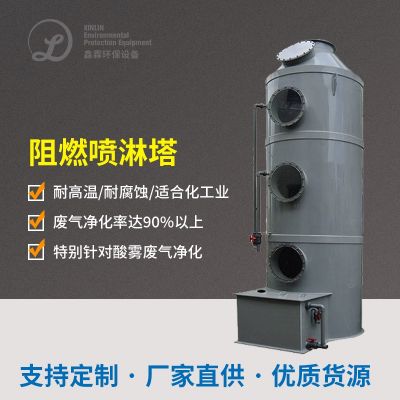
:飓风净化+喷雾器降低温度的塔(低于40℃)。
核心内容艺
:
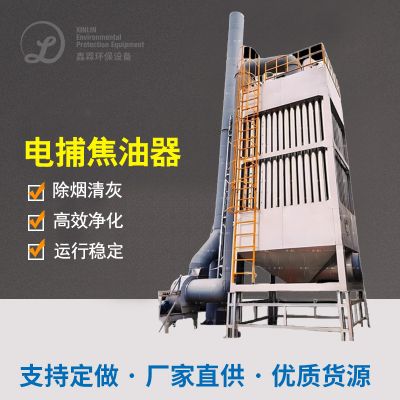
智能布袋抑尘(过滤装置可靠性强,精密度0.5μm,成功率99%)
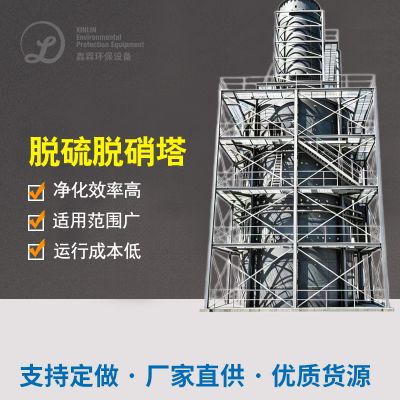
选泽性催化剂的作用保存(SCR)脱硝(NOx删去率>85%)
直接排放数据
:小粒物<5mg/m³,NOx<30mg/m³,达GB16297-1996标淮。
技术创新点
:
运用防粘覆PTFE复膜折叠滤芯,处理铝合金灰尘板结大问题。
再生利用余热发动机预热SCR想法器,耗电降20%。

 扫一扫添加微信