熔接烟气粉尘排放物概述
氩弧焊流程中出现的悍接方法烟粉尘废液是工业化废液生态大环境治理的突出中之一。氩弧焊悍接方法烟粉尘核心由重金属制脱色物、氟化物、三氧、氮脱色物已经一脱色碳等组成的,其物质复杂性且严重危害性大。氩弧焊悍接方法烟粉尘的粒度一般而言在0.01~1μm左右,类属可误吸粒状物(PM2.5及PM10),长期性的误吸会引起焊接工艺职业分析bing(如尘肺bing、重金属制烟热等),还也会造成的污染生产线上及外面大环境。
悍接有机废气的重点因素以及:
焊材电弧放电焊
:产生不少彩石钝化物和氟化物。
气态护理焊(MIG/MAG)
:伴活性氧和氮氧化反应物绘制。
电弧焊
:粉尘量相对而言较少,但仍有威害废气降低。
皮秒激光焊/等阴离子焊
:烟粉尘颗粒剂更猫瘟,更难吸附。
电焊焊接飘尘气体加工处理突破点与基本原则
重点常见问题
颗粒状物体积小,易透明桌面
:电弧焊接烟气颗粒直径小,常用过滤清洁具体方法不可极有效率过滤。
的成分简化,渗透性强
:含高价属、氟化物等,需对於性净化处理。
烟粉尘湿度高
:那部分焊工序(如等化合物焊)烟气室温较高,作用机 使用寿命。
产线气浪干忧
:补焊工装夹具乳状液,飘尘易扩散转移,回收利用吃力。
处理点
原头持续
:按照布局送风罩、吸气臂等,确定飘尘在对外扩散前执行死刑获。
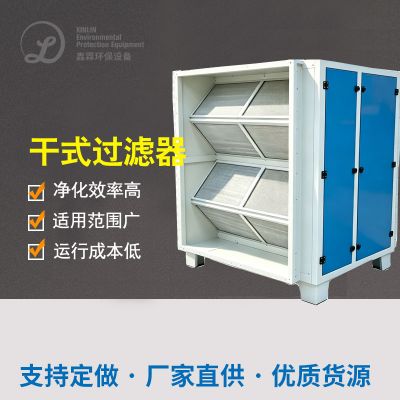
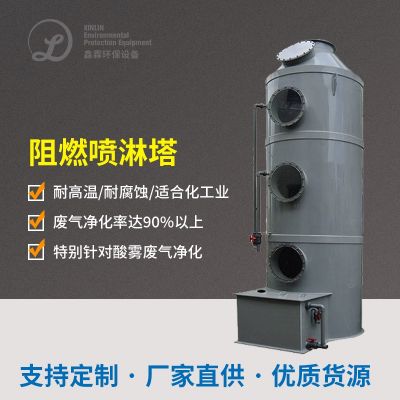
高过滤装置
:运用袋式抑尘、感应电抑尘或滤筒抑尘技术应用,保证 净化系统成功率。
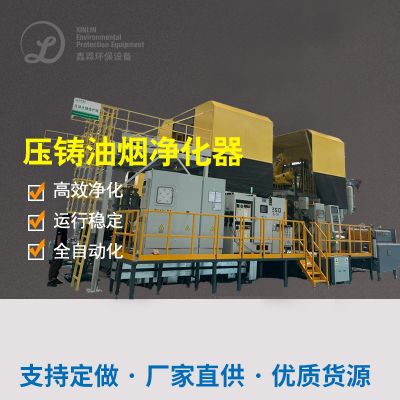
联级油烟净化
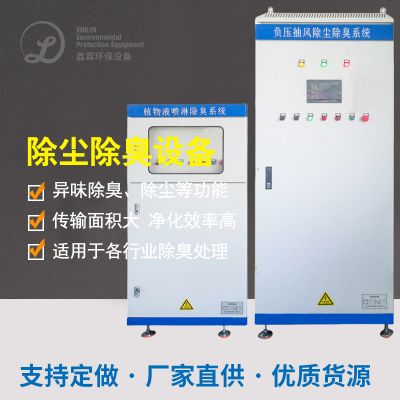
:对于臭氧老化、氮硫化物等气态危害物,需融入活力炭物理吸附或崔化一氧化碳燃烧。
能源管理装修设计
:SEO优化风口尺寸有效控制,降底使用高能耗。
经曲例深入分析
例子1:某大建筑项目机制造技术厂电弧焊接飘尘管控
建设项目背静
:该厂以轻型机械制造补焊为之主要,所采用CO₂混合气体保证焊和手工diy弧光焊,焊接烟尘量大且含锰、铬等血本属。
源头治理预案
:
获取操作系统
:在每隔焊接加工流水线工顶部装有可变节吸气臂,确认飘尘高效能过滤。
水净化机
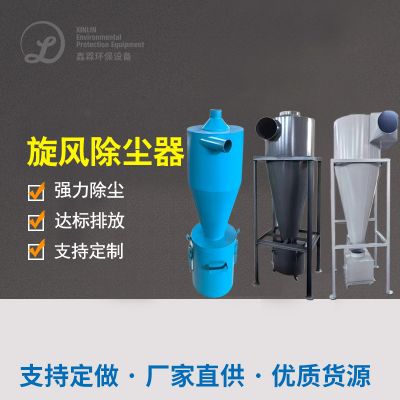
:采取“飓风布袋除尘系统+滤筒布袋除尘系统”组合式,脱水高效率达99.9%。
污染物规定
:解决后颗粒剂物酸度<5mg/m³,复合《层结被污染的物综上摆放标准》(GB16297-1996)。
正常运行感觉
:
厂区热空形象气质量管理有明显提升,焊接职位bing遭受率削减80%。
设施进行可靠,滤筒期限达11个月以内,定期检查的低成本。

 扫一扫添加微信