工程项目环境
:
医药化工厂食物发酵厂区存在低有机废水浓度工业乙醇废水(300-800mg/m³),风口尺寸大(50000m³/h),包含的氢化物发生器乙酸乙酯等溶物。
除理计划
:
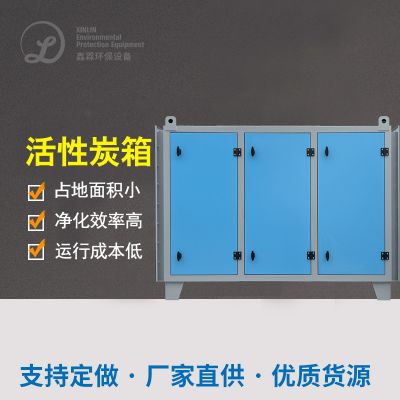
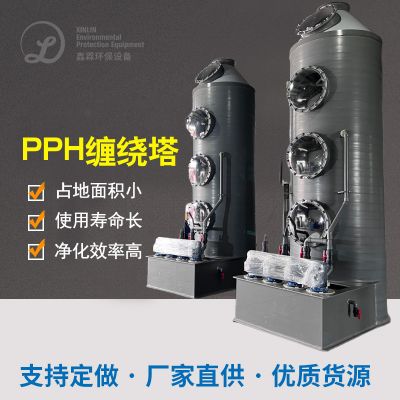
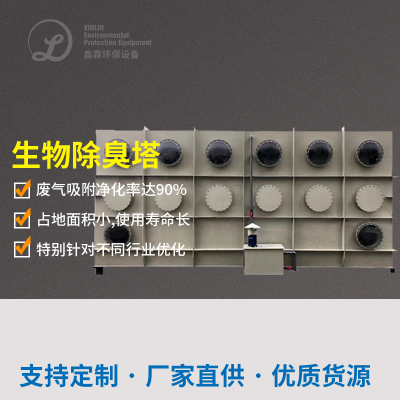
利用"生物工程滴滤塔+活性酶类炭气体吸附"结合工艺技术:
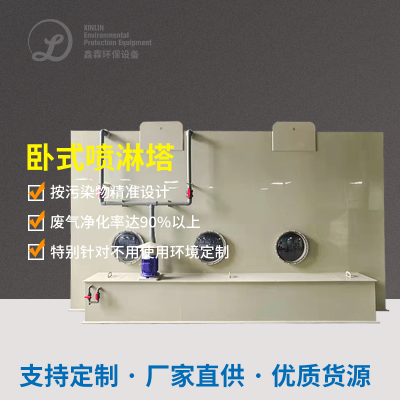
动物滴滤塔里养育专用的菌株,生物降解大地方酒精和酯类
活性酶类炭用作保护机制,狠抓废气稳定的未达标
传动装置人员配备全自动增湿和营养摄入液补足传动装置
进行处理感觉
:
非二氧化氮总烃的还原率>90%
用于出口浓硫酸浓度固定在30mg/m³接下来
作业成本费用仅为一般措施的1/
无再次环保问题行成
大型项目特点
:
针对性低有机废气浓度、狂风暴雨量结构特征,进行启用成本费用低的生物技术法偏重于生产工艺,亲水性炭有所作为应急方案保驾护航,既经济能力又靠普。
四、市场现实状况与避免方案格式总结报告
当前工作乙酸乙酯有机废气治理加工处理行业内则呈现出接下来共同点:
补救技术设备多种化,需结合具体情况载荷确定较佳措施
资源英文化出售处理新趋势显眼,亚砷酸钠值烟气优先选择选择出售处理变废为宝
稳定的要求不息增长,隔爆方案作为首要标准配置
智力化有效控制系統不断全面推广,增加自动运行不稳界定性
而对的不同状况分享处理设计:
高密度工业废气
:原则充分考虑冷凝剂回收利用+被氧化治理的三人组合工序
中浓硫酸浓度排放物
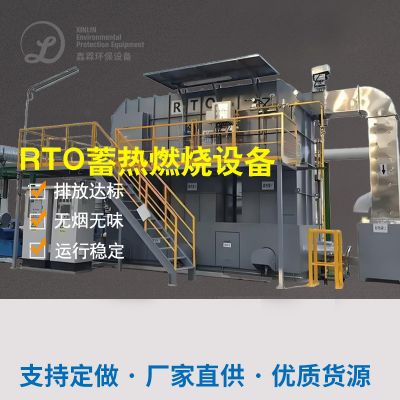
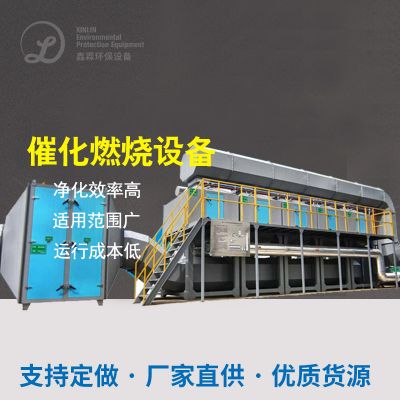
:必选择离子液体燃烧物或果汁预处理
低氨水浓度印刷废气
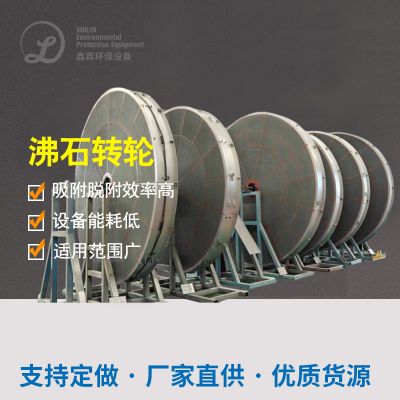
:生物技术解决或抗逆性炭物理吸附更有城市发展性
发展方向酒精工业废气正确操作高的能力将向更为重要效、更平安、更智能化的放向发展方向,并且跟随着碳减少排放必须的增加,养分回收操作和材料化凭借高的能力将能够 更广泛性选用。公司在抉择正确操作规划时,应综和要考虑高的能力现实具有可执行意义、经济性适宜性和不断电脑运行安稳性,这个必要时可委托代理的专业系统去方法比选和规划整合。

 扫一扫添加微信